
Od inżynierii cieplnej po nadwozia ciężarówek górniczych: dlaczego rozwiązujemy problemy pęknięć spawów poprzez kontrolę naprężeń
W przypadku awarii nadwozia wywrotki górniczej o dużej wytrzymałości pęknięcie rzadko zaczyna się w środku stalowej płyty. Zaczyna się od szwu spawalniczego – konkretnie w strefie wpływu ciepła.
To nie jest problem górnictwa. To problem metalurgii.
I jest to problem, który rozwiązujemy od ponad dziesięciu lat — nie w górnictwie, ale na liniach do produkcji tlenku ołowiu, gdzie naprężenia wysokotemperaturowe i zmiany struktury krystalicznej to codzienność inżynieryjna.
Przeoczona pierwotna przyczyna
Za większość usterek konstrukcyjnych w nadwoziach ciężarówek górniczych odpowiedzialne są przeciążenia lub nierówne drogi transportowe. Ale nasza analiza awarii w terenie mówi co innego:pęknięcie inicjuje się w SWC, a nie w punkcie szczytowego obciążenia mechanicznego.
To nie jest domysł. Jest to wynik wielu lat pracy w inżynierii cieplnej — projektowania sprzętu, który dzień po dniu wytrzymuje cykle naprężeń wysokotemperaturowych.
Nie zaczynaliśmy jako producent sprzętu górniczego. Rozumiemy jednak, co dzieje się ze stalą pod wpływem ciepła i naprężeń. To zrozumienie wpływa teraz na sposób, w jaki budujemynadwozia wywrotek górniczych o dużej ładowności.
Jedna linia produktów: nadwozia samochodów ciężarowych klasy 50–100 ton
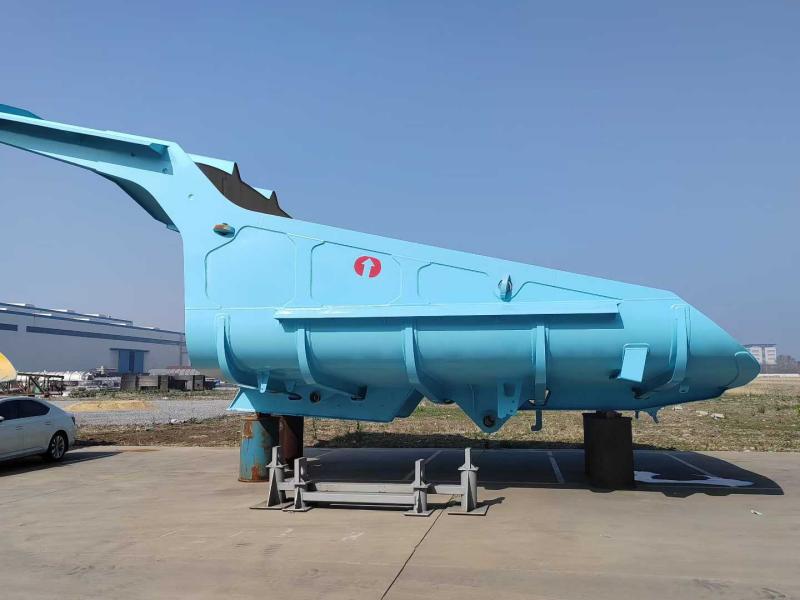
Obecnie zajmujemy się produkcją ciężkich zabudów wywrotek górniczych doWózki górnicze z napędem mechanicznym od 50 do 100 ton, obejmujący główne platformy podwozi, w tym Caterpillar, Komatsu, BelAZ i XCMG.
Kluczowe dane techniczne:
- Płyta podłogowa: 16–20 mm NM450 + 10 mm wykładzina ścieralna
- Płyta boczna: 10–12 mm NM400
- Pojemność nasypowa (SAE 2:1): 35–45 metrów sześciennych
- Wysokość załadunku: zoptymalizowana pod kątem upadku koparki hydraulicznej z wysokości 5–6 m
W przeciwieństwie do tradycyjnych prostokątnych korpusów z płaskim dnem, w naszym projekcie zastosowanobezbramkowy profil czerpakowyz stale zakrzywioną podłogą.
Dlaczego? Ponieważ konwencjonalne płaskie podłogi zachowują3–5 ton lepkiego materiału na cykl— a to oznacza od trzech do pięciu ton utraconego ładunku plus ręczna praca przy sprzątaniu.
Trzy podstawy techniczne
1. Ciągłe nachylenie 13° („podłoga na żywo”)
Podłoga podnosi się w sposób ciągły o godz13 stopniod osłony kabiny do tylnej końcówki. Kiedy wciągnik włącza się, działa grawitacja — ładunek pęka i przesuwa się jednym ruchem. Żadnego kopania. Żadnego młotkowania. Brak możliwości przeniesienia.
2. Strategia materiałowa dwugatunkowa: NM400 + NM450
Nie stosujemy jednego gatunku stali do całego korpusu. Profil zużycia nie jest jednolity, więc specyfikacja materiału również nie powinna być taka.
| Strefa | Stopień | Twardość (HB) | Siła plonu | Funkcjonować |
|---|---|---|---|---|
| Podłoga i dolne ściany boczne (duże zużycie) | NM450 | 420–480 | ≥1000 MPa | Odporność na ścieranie podczas przesuwania |
| Górne ściany boczne i przedni daszek (duże uderzenie) | NM400 | 360–440 | ≥900 MPa | Absorpcja uderzenia, stabilność spoiny |
Ta kombinacja jest przeznaczona do obsługigłazy 500kg+upadek z wysokości (NM400 pochłania wstrząsy), a podłoga wytrzymuje ciągłe ścieranie (NM450 jest odporna na zużycie).
Wymagania spawalnicze: NM400 wymaga podgrzania do 150°C; NM450 wymaga bardziej rygorystycznej kontroli parametrów.
3. Szkielet o pięciu podłużnych i dziewięciu poprzecznych żebrach
Symulacje FEA wykazały, że pęknięcia naprężeniowe zwykle zaczynają się w szwach spawalniczych pomiędzy podłogą a elementami usztywniającymi. Nasza odpowiedź: zintegrować konstrukcję nośną z powłoką.
ZewnętrzneKonstrukcja kratowa „pięć podłużnych i dziewięć krzyżowych”.działa jak kratownica, rozprowadzającPonad 60 tonmasy ładunku na całej szynie podwozia. Zapobiega to wypaczaniu się „skórki od banana”, powszechnemu w produktach konkurencji.
Dodatkowe funkcjonalne elementy projektu
Daszek przedni pod kątem 45°:Dwa cele — odbijanie spadających głazów od kabiny i zwiększanie siły uderzenia bez podnoszenia środka ciężkości.
Wzmocniona tylna krawędź:Wyposażone w listwę ścieralną NM450 o podwójnej grubości. Miejsca wydobycia często przeciągają do tyłu, aby oczyścić miejsca zrzutu. Taka konstrukcja zapobiega odkształcaniu się tylnej krawędzi i zapewnia odpowiednie uszczelnienie w przypadku wyposażenia w klapę tylną.
Kontrola jakości + dostawa globalna
Każde ciało podlegainspekcja magnetyczno-proszkowa (MPI)przed piaskowaniem i malowaniem w celu wykrycia podpowierzchniowych wad spoin. Obróbka cieplna odprężająca po spawaniu jest standardem.
Wysyłka:Jednoczęściowa konstrukcja spawana. Kontenery płaskie lub statki luzem. Dwuskładnikowy podkład epoksydowy (ochrona antykorozyjna w transporcie morskim) plus poliuretanowa powłoka nawierzchniowa (odporna na promieniowanie UV).
Wsparcie na miejscu:Zapewniamy wskazówki techniczne dotyczące pierwszej instalacji.
Dlaczego to ma znaczenie
Przemysł wydobywczy wydaje miliony na płyty ścieralne i naprawy strukturalne. Ale większość tych wydatków dotyczy objawów, a nie przyczyn źródłowych.
Do nadwozia wywrotki górniczej o dużej wytrzymałości podchodzimy jak do układu termomechanicznego, a nie tylko do stalowej skrzyni. Ta sama dyscyplina inżynierska, która kontroluje naprężenia cieplne w piecach z tlenkiem ołowiu, ma obecnie zastosowanie do szwów spawalniczych poddawanych obciążeniom uderzeniowym na drodze transportowej.
Problemem nie jest to, że stal się zużywa. Chodzi o to, że szwy spawalnicze psują się jako pierwsze. Zasadniczo jest to problem stresu cieplnego.
Tak się złożyło, że ostatnią dekadę spędziliśmy na uczeniu się, jak go rozwiązać.
Wyślij zapytanie
-
WhatsApp
-
E-mail
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności